
آموزش برنامه نویسی cnc: از کد G تا CAM، شهریه دورهها و درآمد برنامهنویس
شغلآموزش برنامه نویسی cnc یعنی یاد گرفتن زبانی که به دستگاه تراش و فرز میگوید ابزار کجا، با چه سرعتی و به چه ترتیبی حرکت کند. این صفحه کدهای G و M را با یک برنامه کوتاه سطر به سطر باز میکند، فرق تراش و فرز و کنترلهای فانوک و زیمنس را میگوید و دورهها، ۵۰ آگهی آبان ۱۴۰۵ و درآمد برنامهنویس را کنار هم میگذارد.
مسیر یادگیری برنامهنویس CNC: از اپراتوری تا CAM
از اپراتور تا برنامهنویس: چند ساعت دوره و چقدر شهریه؟
روی هر ایستگاه جاده بزن تا آن دوره را ببینی.
کل این مسیر را کجا بخوانم؟
در حال بارگذاری…
فقط چند دوره را میخواهی؟ روی هر ایستگاه جاده بزن و «صفحهی کامل این دوره» را باز کن؛ آموزشگاههای همان یک دوره آنجا هستند.
- ۱
تازهنفس
اپراتوری تراش یا فرز CNC، نقشهخوانی و کار با ابزار اندازهگیری. در این مرحله برنامه آماده را اجرا میکنید، صفر قطعه میگیرید و یاد میگیرید کدام سطر برنامه چه حرکتی میسازد. دوره سطح اپراتور و چند ماه کار کنار یک برنامهنویس باتجربه بهترین شروع است.
- ۲
ماهر
برنامهنویسی دستی تراش و فرز، سیکلهای خشنتراشی، شیار، رزوه و سوراخکاری، کار با یک کنترل مثل فانوک و تمرین روی شبیهساز. در این مرحله قطعه اول را خودتان آماده میکنید و برنامه را پای دستگاه اصلاح میکنید.
- ۳
سوپرحرفهای
نرمافزار CAM برای قطعه سهبعدی و قالب، ماشینکاری چهار و پنجمحوره، تنظیم پستپروسسور، کار با کنترل دوم و کوتاه کردن زمان هر قطعه. در این سطح آگهیها عنوان برنامهنویس دارند و سقف پیشنهادشان بالاتر است.
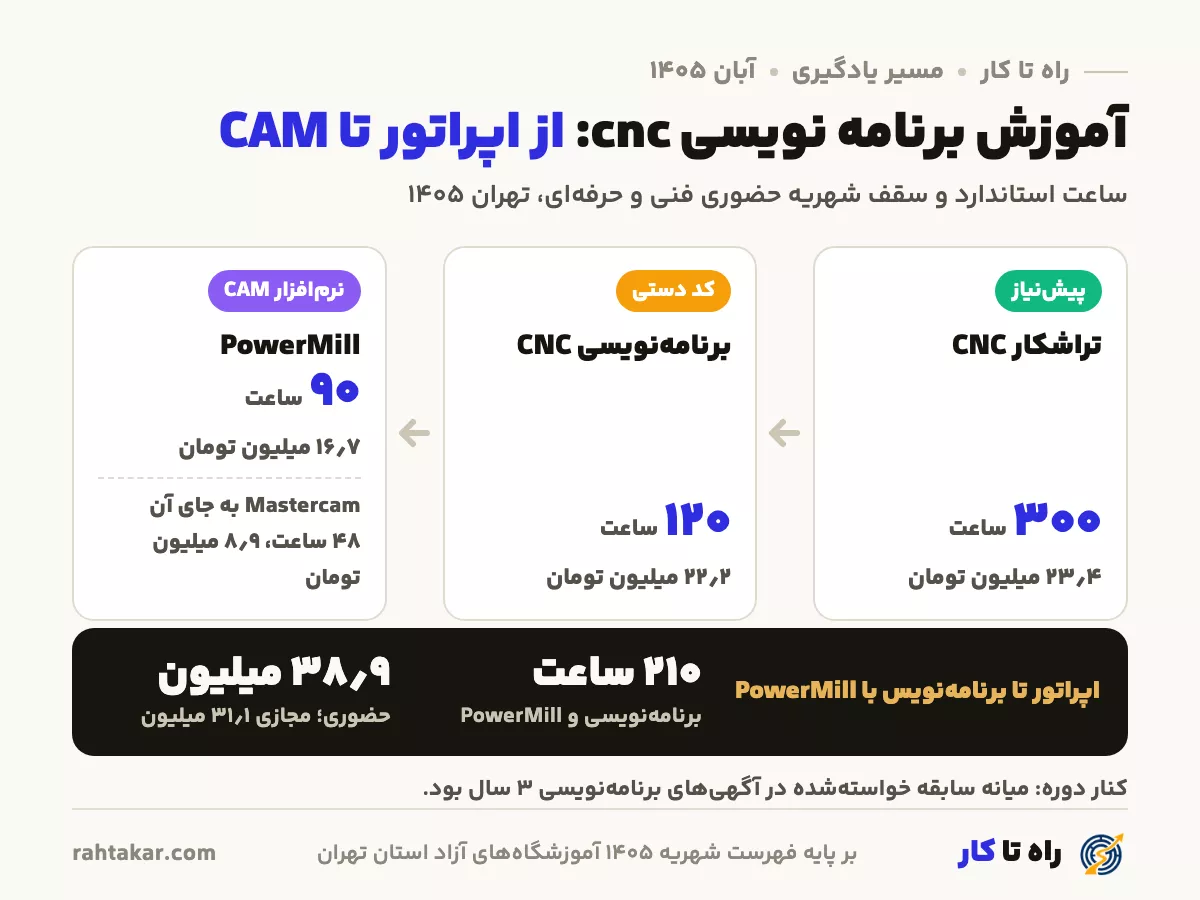
اگر الان اپراتور CNC هستید، دوره «برنامهنویسی CNC» با ۱۲۰ ساعت و یکی از نرمافزارهای CAM کافی است. با PowerMill روی هم ۲۱۰ ساعت میشود و با سقف شهریه حضوری تهران حدود ۳۸٫۹ میلیون تومان، یا ۳۱٫۱ میلیون تومان اگر هر دو را مجازی بگذرانید. با Mastercam به جای PowerMill، ۱۶۸ ساعت و حدود ۳۱٫۱ میلیون تومان حضوری میشود (جمع ما از فهرست شهریه ۱۴۰۵). اگر هنوز اپراتور نیستید، دوره «تراشکار CNC» با ۳۰۰ ساعت و ۲۳٫۴ میلیون تومان حضوری پیش از همه اینها میآید.
ساعت دوره نیمی از راه است. آگهیهایی که سابقه را با عدد نوشته بودند میانه ۳ سال خواسته بودند، و ۱۲ آگهی از ۱۹ آگهی برنامهنویس، نیرویی میخواستند که اپراتوری هم بکند. پس راه رایج این است: چند سال اپراتوری در کارگاهی که برنامهنویس دارد، یاد گرفتن برنامهنویسی دستی کنار کار، و بعد CAM. کسی که مهندسی مکانیک خوانده میتواند از CAM شروع کند، ولی باز هم باید چند ماه پای دستگاه بایستد تا برنامهای بنویسد که اپراتور به آن اعتماد کند.
برنامه نویسی cnc چیست و برنامهنویس هر روز چه میکند؟
برنامه نویسی cnc کار تبدیل نقشه قطعه به دستورهایی است که کنترل دستگاه آنها را سطر به سطر اجرا میکند. برنامهنویس تصمیم میگیرد قطعه با چه ابزاری، در چند مرحله، با چه دور و پیشروی و از کدام طرف تراشیده یا فرز شود. خروجی کار او فایلی است که اپراتور روی دستگاه بار میکند و یک برگه تنظیم که میگوید کدام ابزار در کدام جای برجک یا مخزن ابزار برود.
یک روز معمول برنامهنویس اینطور میگذرد:
- خواندن نقشه: اندازهها، تلرانسها، صافی سطح و جنس قطعه را از نقشه بیرون میکشد.
- ترتیب عملیات: مثلا اول پیشانی، بعد خشنتراشی، بعد پرداخت، شیار و در آخر رزوه.
- انتخاب ابزار و برش: نوع الماس، سرعت برش، پیشروی و عمق هر بار برادهبرداری را با توجه به جنس قطعه تعیین میکند.
- نوشتن یا خروجی گرفتن برنامه: قطعه ساده را دستی مینویسد و قطعه سهبعدی را در نرمافزار CAM طراحی میکند.
- شبیهسازی: مسیر ابزار را روی صفحه میبیند تا برخورد ابزار با فک یا قطعه پیش از اجرا پیدا شود.
- قطعه اول: کنار اپراتور، برنامه را آهسته و سطر به سطر اجرا میکند، قطعه را اندازه میگیرد و برنامه را اصلاح میکند.
دو راه برای نوشتن برنامه هست. در برنامهنویسی دستی، برنامهنویس هر حرکت را خودش با کد مینویسد؛ این راه برای قطعههای گرد، سوراخکاری و اصلاح سریع پای دستگاه به کار میرود. در برنامهنویسی با CAM، مدل سهبعدی قطعه به نرمافزار داده میشود و نرمافزار بعد از انتخاب ابزار و راهبرد برش، هزاران سطر کد میسازد. برنامهنویس خوب هر دو را بلد است، چون حتی خروجی CAM هم پای دستگاه اصلاح میشود.
cnc کار چیست و برنامهنویس کجای این کار است؟
در زبان کارگاه، «CNC کار» به کسی میگویند که با دستگاه CNC قطعه میسازد؛ از اپراتوری که فقط قطعه میبندد و دکمه اجرا را میزند تا کسی که برنامه را از صفر مینویسد. در کارگاههای کوچک این دو نقش یکی است. از ۱۹ آگهی آبان ۱۴۰۵ که کلمه برنامهنویس در عنوانشان بود، ۱۲ آگهی «اپراتور و برنامهنویس» میخواستند، فقط ۵ آگهی برنامهنویس خالص و ۲ آگهی عنوان دیگری داشتند (کارشناس CNC و اپراتور تراش با برنامهنویسی فانوک). یعنی بیشتر کارفرماها برنامهنویسی را میخواهند که پای دستگاه هم بایستد، قطعه را ببندد و صفر قطعه را بگیرد. کارخانههای بزرگ و قالبسازیها برنامهنویس را پشت کامپیوتر و جدا از سالن تولید نگه میدارند.
آموزش برنامه نویسی دستگاه cnc با یک مثال: کدهای G و M سطر به سطر
قطعه یک میله فولادی به قطر ۴۴ میلیمتر است و میخواهیم ۳۰ میلیمتر از سر آن را به قطر ۴۰ برسانیم. دستگاه تراش است، کنترل فانوک و واحد میلیمتر. هر سطر برنامه یک «بلوک» است. حرف اول هر کلمه نوع دستور را میگوید: G برای نوع حرکت و حالت، M برای کارهای دستگاه مثل روشن کردن اسپیندل، X و Z برای مقصد، F برای پیشروی، S برای دور یا سرعت برش و T برای ابزار. در تراش، عدد X قطر است نه شعاع.
| سطر برنامه | معنی |
|---|---|
| O0001 | شماره برنامه؛ کنترل برنامهها را با همین شماره در حافظه نگه میدارد. |
| G21 G99 | واحد میلیمتر و پیشروی بر حسب میلیمتر در هر دور اسپیندل. |
| T0101 | ابزار شماره یک با جبران اندازه (آفست) شماره یک. |
| G50 S2500 | سقف دور اسپیندل ۲٬۵۰۰ دور در دقیقه، پیش از روشن کردن سرعت برش ثابت. |
| G96 S180 M03 | سرعت برش ثابت ۱۸۰ متر در دقیقه و چرخش ساعتگرد اسپیندل. |
| G00 X40 Z2 M08 | حرکت سریع به قطر ۴۰، دو میلیمتر جلوی پیشانی قطعه، و روشن شدن مایع خنککننده. |
| G01 Z-30 F0.2 | برادهبرداری در خط مستقیم تا ۳۰ میلیمتر داخل قطعه با پیشروی ۰٫۲ میلیمتر در هر دور. |
| X44 | ابزار در همان حالت G01 تا قطر ۴۴ بالا میآید و از قطعه بیرون میرود. |
| G00 X100 Z100 M09 | برگشت سریع به نقطه امن و خاموش شدن مایع خنککننده. |
| M05 | توقف اسپیندل. |
| M30 | پایان برنامه و برگشت به سطر اول برای قطعه بعدی. |
تراش یا فرز: آموزش برنامه نویسی cnc را از کدام شروع کنیم؟
زبان پایه در تراش و فرز یکی است، ولی هندسه کار فرق دارد. در تراش قطعه میچرخد و ابزار روی دو محور جابهجا میشود؛ در فرز ابزار میچرخد و دستکم سه محور دارد. به همین دلیل بیشتر دورهها و مربیها شروع با تراش را سادهتر میدانند: برنامه دوبعدی است و درستی آن را روی کاغذ هم میشود دنبال کرد.
آموزش برنامه نویسی cnc تراش: سیکلها، شیار و رزوه
کسی که تراش را شروع میکند بعد از G00 و G01، حرکت قوسی با G02 و G03 را یاد میگیرد و بعد سراغ سیکلها میرود. سیکلها چند ده سطر کار تکراری را در دو سطر خلاصه میکنند: G71 برای خشنتراشی، G70 برای پرداخت، G75 برای شیار و G76 برای رزوه. جبران شعاع نوک ابزار با G41 و G42 هم برای مخروط و قوس لازم است؛ بدون آن قطر مخروط چند صدم میلیمتر از نقشه دور میشود. تراشهای پیشرفتهتر ابزار گردان (Live) و محور C و Y دارند که با آنها روی قطعه گرد سوراخ و جای خار هم زده میشود؛ این مرحله بعد از تسلط بر تراش دومحوره است.
آموزش برنامه نویسی cnc فرز: صفر قطعه، جبران ابزار و سیکل سوراخ
در فرز، برنامهنویس اول صفر قطعه را با G54 تعریف میکند، طول هر ابزار را با G43 جبران میکند و برای دور زدن دیواره قطعه از جبران شعاع G41 و G42 کمک میگیرد. سوراخکاری با سیکل G81، سوراخ عمیق با G83 که ابزار را چند بار بیرون میکشد تا براده خارج شود، و قلاویزکاری با G84 انجام میشود. جیبتراشی ساده را هنوز میشود دستی نوشت، ولی سطح سهبعدی قالب بدون نرمافزار CAM عملا نوشتنی نیست.
بازار کدام را بیشتر میخواهد؟
از ۱۹ آگهی آبان ۱۴۰۵ با عنوان برنامهنویس، ۷ آگهی فقط فرز را نام برده بودند، ۲ آگهی فقط تراش (یکی تراش اتومات سوئیسی) و ۲ آگهی هر دو را؛ بقیه نوع دستگاه را در عنوان نیاورده بودند. ۹ آگهی از ۵۰ آگهیای که برنامهنویسی میخواستند از قالبسازی حرف زده بودند، ۴ آگهی فرز چهارمحوره و ۲ آگهی پنجمحوره را امتیاز دانسته بودند. پس اگر در کارگاه تراش کار میکنید از تراش شروع کنید، ولی برای رسیدن به بیشتر آگهیهای برنامهنویس، فرز و نرمافزار CAM پله بعدی است.
آموزش برنامه نویسی تراش cnc فانوک و فرق آن با زیمنس و هایدنهاین
کنترل همان کامپیوتر دستگاه است که برنامه را میخواند. در ۱۲۴ آگهی CNC فلز آبان ۱۴۰۵، فانوک در ۲۶ آگهی، زیمنس در ۱۴ آگهی و هایدنهاین در ۶ آگهی نام برده شده بود. به همین دلیل بیشتر دورههای برنامهنویسی تراش با فانوک شروع میشوند.
فانوک: کد ISO خالص
برنامه فانوک همان کدهای G و M استاندارد است، مثل برنامه نمونه بالا. سیکل G71 در فانوک دو سطر دارد: سطر اول عمق هر بار برادهبرداری و مقدار برگشت ابزار را میگیرد و سطر دوم شماره سطر شروع و پایان شکل قطعه و اضافهای که برای پرداخت میماند. کسی که فانوک را خوب یاد بگیرد، برنامه بیشتر کنترلهای چینی و تایوانی را هم میخواند، چون از همین قالب پیروی میکنند.
زیمنس: کد G به اضافه سیکلهای اسمدار
کنترلهای زیمنس (Sinumerik) کدهای G را میپذیرند، ولی سیکلها را با اسم صدا میزنند؛ مثلا خشنتراشی در نسخههای قدیمیتر با CYCLE95 نوشته میشود. زیمنس صفحههای گفتوگویی ShopTurn برای تراش و ShopMill برای فرز هم دارد که برنامه را با پر کردن فرم میسازد. یکی از آگهیهای آبان ۱۴۰۵ صریح نوشته بود تسلط بر زبان برنامهنویسی Sinumerik شامل G-Code، M-Code و سیکلها لازم است.
هایدنهاین و مازاک: زبان گفتوگویی
هایدنهاین بیشتر روی فرزهای دقیق و قالبسازی دیده میشود و زبان گفتوگویی خودش را دارد که هر سطرش با حرکت (مثل L برای خط) شروع میشود و برای کسی که فقط فانوک دیده ناآشناست. مازاک هم کنترل گفتوگویی Mazatrol دارد که قطعه را با پر کردن جدولها برنامهریزی میکند، هرچند کد G را هم میپذیرد. پایه هر چهار یکی است: مختصات، ابزار، سرعت و ترتیب عملیات. فرقشان در شکل نوشتن سیکلها و صفحه کنترل است.
شبیهساز: تمرین بدون دستگاه
برای تمرین لازم نیست دستگاه داشته باشید. شبیهسازهای کنترل مثل SSCNC صفحه فانوک و زیمنس را روی کامپیوتر نشان میدهند و حرکت ابزار را روی قطعه مجازی اجرا میکنند. بیشتر دورههای مجازی برنامهنویسی با همین شبیهسازها کار میکنند. شبیهساز جای قطعه اول روی دستگاه واقعی را نمیگیرد، چون لرزش، سایش ابزار و بستن قطعه را نشان نمیدهد، ولی خطای کد را پیش از رسیدن به کارگاه پیدا میکند.
برنامه نویسی cnc با CAM: PowerMill، Mastercam و NX در آگهیها
نرمافزار CAM مدل سهبعدی قطعه را میگیرد و مسیر ابزار را میسازد. در ۱۲۴ آگهی CNC فلز آبان ۱۴۰۵، PowerMill در ۴۲ آگهی (۳۴ درصد) نام برده شده بود و پرتکرارترین نرمافزار بود. در ۵۰ آگهیای که برنامهنویسی میخواستند، PowerMill در ۲۳ آگهی، CATIA در ۷، Mastercam در ۵ و SolidCAM، EdgeCAM و NX هر کدام در یک آگهی آمده بود. SolidWorks هم برای مدلسازی در ۸ آگهی از همین ۵۰ آگهی خواسته شده بود.
- PowerMill: برای فرز سهبعدی، قالب و سطحهای پیچیده و ماشینکاری چندمحوره؛ در قالبسازیهای ایران رایجترین است.
- Mastercam: هم تراش و هم فرز را پوشش میدهد و برای قطعهسازی عمومی و کارگاههای کوچکتر کاربرد دارد.
- NX و CATIA: طراحی و ماشینکاری در یک محیط؛ بیشتر در خودروسازی، هوافضا و شرکتهای مهندسی بزرگ.
کار در CAM این ترتیب را دارد: وارد کردن مدل، تعریف بلوک خام و صفر قطعه، ساختن ابزارها، انتخاب راهبرد خشنکاری، برداشتن باقیمانده با ابزار کوچکتر، پرداخت، شبیهسازی کامل و در آخر خروجی گرفتن کد. دانستن CAM بدون کد G کافی نیست؛ برنامهنویس باید بتواند خروجی را بخواند، سطری را که ابزار را به فک نزدیک میکند پیدا کند و پای دستگاه اصلاحش کند.
پستپروسسور چیست و چرا مهم است؟
هر کنترل کد را کمی متفاوت میخواند. پستپروسسور فایلی است که مسیر ابزار CAM را به کد مخصوص همان دستگاه و کنترل تبدیل میکند. اگر پستپروسسور با دستگاه جور نباشد، برنامهای که روی صفحه درست بود روی دستگاه خطا میدهد یا حرکت ناخواسته میکند. در کارگاهها معمولا یک پستپروسسور آزموده برای هر دستگاه نگه داشته میشود و برنامهنویس تازهکار باید اول همان را بشناسد.
استخدام cnc کار برنامهنویس: ۵۰ آگهی آبان ۱۴۰۵ چه میخواهند؟
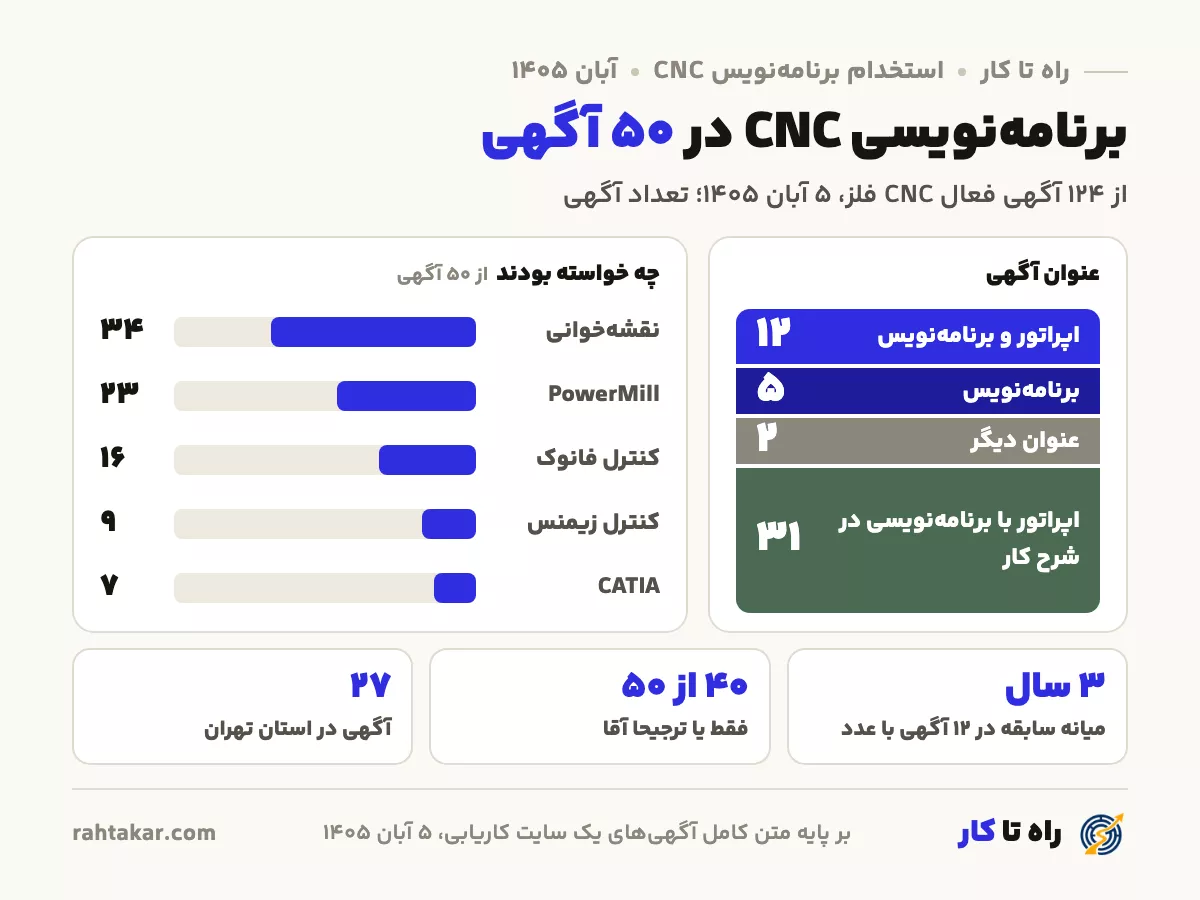
روز ۵ آبان ۱۴۰۵ در یک سایت بزرگ کاریابی ۲۴۹ آگهی فعال با جستوجوی CNC، برنامهنویس CNC، PowerMill و Mastercam پیدا شد و همه خوانده شد. بعد از کنار گذاشتن آگهیهای لیزر، پرس برک، برش، سنگ و CNC چوب، ۱۲۴ آگهی برای ماشینکاری CNC فلز ماند. در ۱۹ آگهی کلمه برنامهنویس در عنوان بود و در ۳۱ آگهی دیگر که عنوانشان اپراتور یا تراشکار بود، برنامهنویسی در شرح کار خواسته شده بود؛ روی هم ۵۰ آگهی.
- مهارتها: نقشهخوانی در ۳۴ آگهی از این ۵۰ آگهی، PowerMill در ۲۳، فانوک در ۱۶، زیمنس در ۹ و هایدنهاین در ۳ آگهی آمده بود.
- جا: ۲۷ آگهی در استان تهران بود، ۱۲ آگهی در خود شهر تهران و بقیه در شهرکهای صنعتی اطراف مثل جاجرود، شهریار و صفادشت؛ بعد البرز ۵، اصفهان ۴، قزوین ۳ و همدان ۳ آگهی.
- شرطها: ۴۰ آگهی فقط یا ترجیحا آقا خواسته بودند، ۲۸ آگهی کارت پایان خدمت و ۳۴ آگهی سقف سنی داشتند که میانه آن ۴۱ سال بود. در ۱۹ آگهی با عنوان برنامهنویس، ۵ آگهی شرط جنسیت نداشتند.
- مدرک: ۱۵ آگهی رشته مهندسی مکانیک و ۹ آگهی کاردانی فنی را نام برده بودند. هیچکدام از ۵۰ آگهی گواهی فنی و حرفهای را شرط نکرده بودند؛ سابقه کار و نمونه قطعه بیشتر وزن داشت.
- مزایا در آگهیهای برنامهنویس: پاداش در ۱۰ آگهی از ۱۹ آگهی، بیمه تکمیلی در ۱۰، سرویس رفتوآمد در ۷ و وام در ۷ آگهی.
صنعت این آگهیها بیشتر تولیدی بود (۱۰ آگهی از ۱۹ آگهی برنامهنویس)، بعد خدمات مهندسی (۵) و نفت و گاز (۲). سابقه فقط در ۱۲ آگهی با عدد نوشته شده بود و میانه آن ۳ سال بود؛ ۵ آگهی ۳ سال، ۲ آگهی یک سال، ۲ آگهی ۲ سال، ۲ آگهی ۴ سال و یک آگهی ۵ سال خواسته بودند.
دورههای برنامهنویسی CNC در فنی و حرفهای: ساعت و شهریه ۱۴۰۵
دوره «برنامهنویسی CNC» فنی و حرفهای برای کسی معنی دارد که کار با دستگاه را میشناسد؛ کسی که هنوز اپراتور نیست، اول دوره «تراشکار CNC» یا «فرز کار CNC» را میگذراند. نرمافزارهای CAM هر کدام استاندارد جدا دارند. این جدول فقط دورههای برنامهنویسی، CAM و نقشه را از فهرست شهریه ۱۴۰۵ آموزشگاههای آزاد استان تهران آورده است.
| دوره (نام استاندارد) | ساعت | شهریه حضوری | شهریه مجازی |
|---|---|---|---|
| برنامهنویسی CNC | ۱۲۰ | ۲۲٫۲ میلیون | ۱۷٫۸ میلیون |
| ماشینکاری با نرمافزار PowerMill | ۹۰ | ۱۶٫۷ میلیون | ۱۳٫۳ میلیون |
| کار با نرمافزار Mastercam | ۴۸ | ۸٫۹ میلیون | ۷٫۱ میلیون |
| تولید مسیر ابزار با Machining Strategist | ۶۰ | ۱۱٫۱ میلیون | ۸٫۹ میلیون |
| ماشینکاری پیشرفته در CATIA | ۲۳ | ۴٫۳ میلیون | ۳٫۴ میلیون |
| نقشهخوانی صنعتی | ۱۴۴ | ۲۶٫۷ میلیون | ۲۱٫۳ میلیون |
| کار با نرمافزار SolidWorks | ۱۰۰ | ۱۸٫۵ میلیون | ۱۴٫۸ میلیون |
درآمد cnc کار برنامهنویس در ۱۴۰۵: آگهیها و گزارش حقوق
ماهانه و خالص، تهران، تعمیرکار و کارگر ماهر، ۱۴۰۴. این عدد مربوط به کلِ گروه ماشینکاری و CNC است، نه یک عنوان شغلی خاص.
سالانه و ناخالص، عددِ میانه و بازهی نیمهی میانیِ بازار. شغلِ متناظر: Computer Numerically Controlled Tool Programmers. منبع: ادارهی آمار کار آمریکا (۲۰۲۵) و Job Bank کانادا (۲۰۲۵).
| نوع آگهی | آگهی با عدد حقوق | حقوق پیشنهادی |
|---|---|---|
| عنوان برنامهنویس CNC | ۱۰ | ۳۵ تا ۶۰ |
| اپراتور با برنامهنویسی در شرح کار | ۱۸ | ۳۵ تا ۴۷٫۵ |
| اپراتور و ماشینکار بدون برنامهنویسی | ۴۲ | ۳۵ تا ۵۰ |
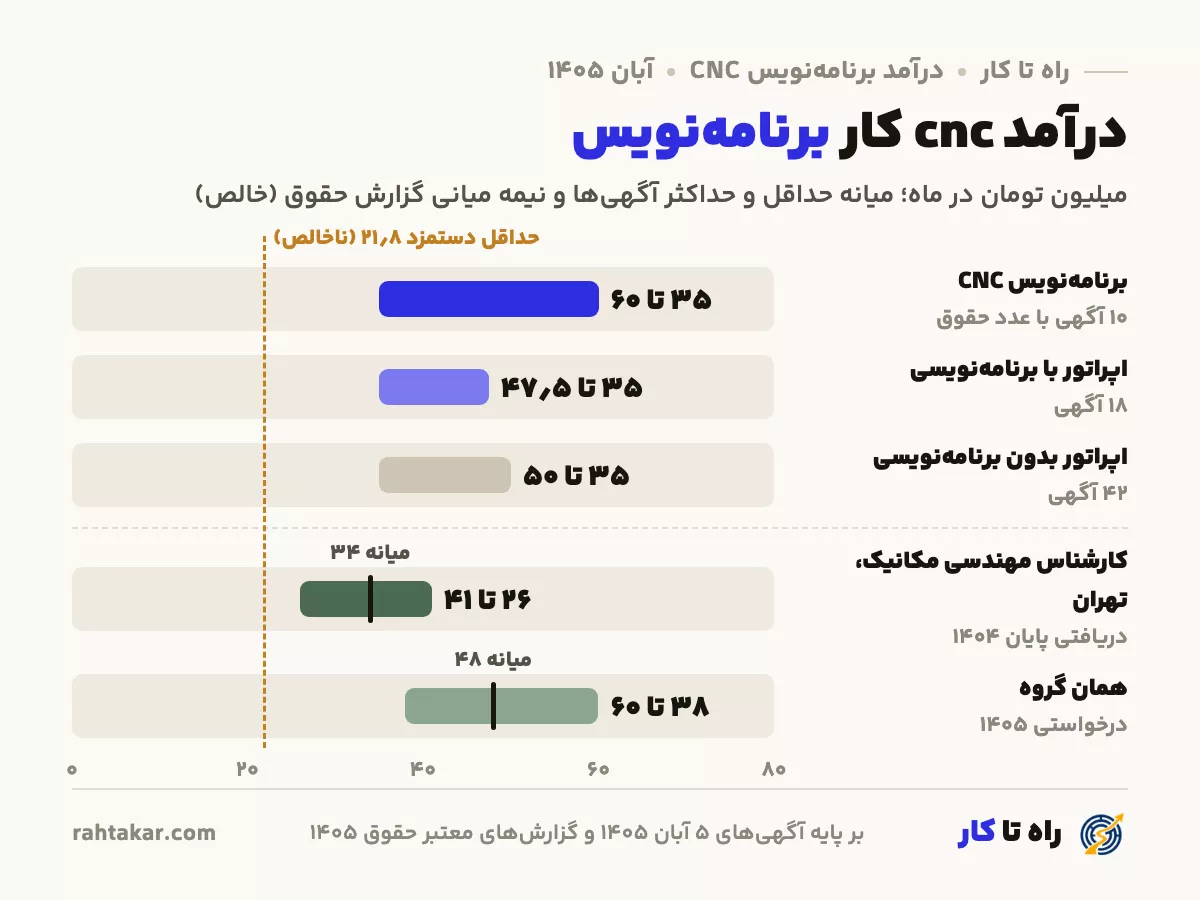
از ۱۹ آگهی با عنوان برنامهنویس، ۱۰ آگهی عدد حقوق نوشته بودند و میانه حداقل و حداکثرشان ۳۵ و ۶۰ میلیون تومان در ماه بود. بالاترین پیشنهادها ۶۰ تا ۸۰ میلیون در تهران، ۶۵ تا ۷۰ میلیون در یک شهر بندری جنوب و ۴۰ تا ۸۰ میلیون برای تراش اتومات سوئیسی در شهریار بود. پایینترین کف ۲۲ میلیون بود، کمی بالاتر از حداقل دستمزد. آگهیها ننوشته بودند عددشان خالص است یا ناخالص.
یک نکته در این آگهیها روشن است: نوشتن «آشنایی با برنامهنویسی» در آگهی اپراتور حقوق را بالا نبرده بود. آگهیهای اپراتوری که برنامهنویسی خواسته بودند میانه ۳۵ تا ۴۷٫۵ میلیون داشتند و بقیه آگهیهای اپراتور و ماشینکار ۳۵ تا ۵۰ میلیون. فاصله وقتی پیدا میشود که کار اصلی برنامهنویسی باشد و عنوان شغل هم همین را بگوید؛ آنوقت سقف پیشنهاد به ۶۰ میلیون میرسد.
گزارش حقوق ۱۴۰۵: گزارشهای معتبر حقوق گروه جداگانهای برای برنامهنویس CNC ندارند. برنامهنویسی با CAM کار دفتری مهندسی مکانیک است و ۱۵ آگهی از ۵۰ آگهی همین رشته را خواسته بودند، پس نزدیکترین گروه «مهندسی مکانیک» در سطح کارشناس است. میانه حقوق دریافتی خالص این گروه در تهران در پایان ۱۴۰۴، ۳۴ میلیون تومان در ماه بود و نیمی بین ۲۶ تا ۴۱ میلیون میگرفتند. همین گروه برای ۱۴۰۵ میانه ۴۸ میلیون درخواست کرده بود و نیمی بین ۳۸ تا ۶۰ میلیون خواسته بودند. این عدد برای برنامهنویسی است که مدرک مهندسی دارد و پشت کامپیوتر کار میکند؛ برای برنامهنویس کارگاهی بدون مدرک، عدد کارگر ماهر در صفحه گروه ماشینکاری و CNC نزدیکتر است.
این سه عدد را جدا نگه دارید: دریافتی همان است که شاغلان واقعا در پایان ۱۴۰۴ گرفتهاند، درخواستی همان است که برای امسال خواستهاند و پیشنهاد آگهی همان است که کارفرما برای جذب نیروی آماده نوشته است. چیزهایی که در آگهیها حقوق را بالا برده بودند: تسلط بر PowerMill و فرز چندمحوره، کار با بیش از یک کنترل، توان راهاندازی مستقل دستگاه و سابقه قالبسازی.
درآمد برنامهنویس CNC در آمریکا و کانادا
این عددها حقوق سالانه پیش از مالیات در همان کشورهاست، هر کدام به ارز خودش. در آمریکا میانه حقوق برنامهنویس CNC ۶۸٬۱۲۰ دلار در سال است، در حالی که میانه اپراتور CNC همانجا ۵۰٬۶۹۰ دلار است؛ یعنی آنجا هم برنامهنویسی پله بالاتر حقوق است. کار در خارج مجوز کار و سابقه قابلاثبات میخواهد.
دوره برنامهنویسی CNC یا CAM برگزار میکنید؟
اگر آموزشگاه شما دوره برنامهنویسی CNC، PowerMill یا Mastercam دارد، میتوانید در راه تا کار ثبتنام کنید و دورههایتان را کنار همین مسیر یادگیری نشان دهید.
- ثبتنام با شماره موبایل و مشخصات آموزشگاه
- بررسی درخواست به دست تیم راه تا کار
- صفحه اختصاصی آموزشگاه و ثبت دورهها بعد از تایید
- بررسی جداگانه هر دوره پیش از نمایش
فقط آموزشگاههای دارای مجوز معتبر تایید میشوند.
برنامهنویسی CNC برای چه کسی مناسب است؟
به احتمال زیاد با آن کنار میآیید اگر
- از حل مسئله با عدد و هندسه، مثل پیدا کردن مختصات یک قوس، لذت میبرید.
- حوصله دارید برنامه را پیش از اجرا سطر به سطر چک کنید.
- هم کار پشت کامپیوتر را دوست دارید و هم سر زدن به دستگاه را.
- از دیدن قطعهای که دقیقا اندازه نقشه درآمده راضی میشوید.
- یادگیری نرمافزار تازه برایتان خستهکننده نیست.
شاید سخت باشد اگر
- اشتباه کوچک و پرهزینه شما را نگران و عصبی میکند؛ یک عدد اشتباه میتواند ابزار یا قطعه گران را خراب کند.
- دوست ندارید سالهای اول را در سالن تولید و پای دستگاه بگذرانید.
- کار دقیق و تکراری با تلرانس صدم میلیمتر حوصلهتان را سر میبرد.
- رفتوآمد به شهرکهای صنعتی بیرون شهر برایتان ممکن نیست.
این شغل در یک نگاه
تست راه تا کار ترجیحهای کاری شما را نشان میدهد، نه تواناییتان را؛ نتیجه آن یک راهنماست.
شروع تستپرسشهای رایج درباره آموزش برنامهنویسی CNC
زبان برنامه نویسی cnc چیست؟
بیشتر دستگاهها کد G و M را میخوانند که در استاندارد بینالمللی ISO ۶۹۸۳ تعریف شده است. هر سازنده کنترل چند سیکل و قاعده خودش را به آن اضافه کرده؛ برای همین برنامه فانوک و زیمنس شبیه هم هستند ولی یکی نیستند. کنترلهایی مثل هایدنهاین و مازاک زبان گفتوگویی خودشان را هم دارند.
برای یادگیری برنامهنویسی CNC باید اول اپراتور باشم؟
واجب نیست، ولی راه رایج همین است. دوره برنامهنویسی فنی و حرفهای برای کسی طراحی شده که دستگاه را میشناسد، و ۱۲ آگهی از ۱۹ آگهی برنامهنویس در آبان ۱۴۰۵ کسی را میخواستند که اپراتوری هم بکند. کسی که مستقیم سراغ CAM میرود هم باید بداند بستن قطعه، صفر گرفتن و سایش ابزار چطور روی برنامه اثر میگذارد.
برنامهنویسی CNC چقدر ریاضی لازم دارد؟
در حد هندسه و مثلثات دبیرستان. برای مخروط، پخ و نقطه شروع و پایان قوس باید مختصات را حساب کنید. نرمافزار CAM بیشتر این محاسبهها را خودش انجام میدهد، ولی برای خواندن و اصلاح برنامه باز هم باید بفهمید یک عدد از کجا آمده است.
برنامهنویسی دستی یاد بگیرم یا مستقیم CAM؟
اول دستی، حتی اگر هدفتان CAM باشد. قطعههای گرد و سوراخکاری را بیشتر کارگاهها هنوز دستی مینویسند و خروجی CAM را هم باید پای دستگاه خواند و اصلاح کرد. ترتیب منطقی این است: کد G و M، سیکلهای تراش و فرز، یک کنترل، و بعد PowerMill یا Mastercam.
آموزش برنامه نویسی تراش cnc فانوک یا زیمنس؛ کدام اول؟
در آگهیهای آبان ۱۴۰۵ فانوک در ۲۶ آگهی و زیمنس در ۱۴ آگهی از ۱۲۴ آگهی CNC فلز آمده بود، پس شروع با فانوک به بازار نزدیکتر است. بعد از فانوک، یاد گرفتن سیکلهای زیمنس کار کوتاهتری است، چون پایه یکی است.
برنامهنویسی تراش cnc مازاک چه فرقی دارد؟
مازاک کنترل گفتوگویی Mazatrol دارد که به جای نوشتن کد، شکل قطعه و عملیات را در جدولها میگیرد و مسیر ابزار را خودش میسازد. همین دستگاهها کد G را هم میپذیرند. کسی که کد G را بلد است Mazatrol را زود یاد میگیرد، ولی عکسش همیشه درست نیست.
فیلم و کتاب pdf رایگان برای شروع کافی است؟
برای یاد گرفتن معنی کدها و تمرین روی شبیهساز کافی است و خیلیها همینطور شروع میکنند. چیزی که از فیلم یاد گرفته نمیشود، اجرای قطعه اول روی دستگاه واقعی، تنظیم ابزار و رفع خطای کنترل است. برای این بخش باید کنار یک برنامهنویس باتجربه یا در یک کارگاه آموزشی کار کنید.
برنامه نویسی cnc چوب هم همین است؟
پایه کد یکی است، ولی نرمافزارها و بازارش جداست. CNC چوب و MDF بیشتر با ArtCAM و نرمافزارهای طراحی نقش کار میکند و دقتی که میخواهد کمتر از قطعهسازی فلزی است. در آگهیهای آبان ۱۴۰۵، ۱۱ آگهی CNC چوب و MDF جدا از ۱۲۴ آگهی فلز شمرده شد.
خانمها میتوانند برنامهنویس CNC شوند؟
قانونی جلوی آن نیست و برنامهنویسی با CAM کار پشت کامپیوتر است. ولی بازار هنوز مردانه است: از ۱۹ آگهی با عنوان برنامهنویس، ۱۱ آگهی فقط آقا و ۳ آگهی ترجیحا آقا خواسته بودند و ۵ آگهی شرط جنسیت نداشتند. دفترهای فنی و شرکتهای مهندسی بیشتر از کارگاههای کوچک بدون شرط آگهی میدهند.
سقف سنی و کارت پایان خدمت چقدر مهم است؟
از ۵۰ آگهیای که برنامهنویسی میخواستند، ۲۸ آگهی کارت پایان خدمت و ۳۴ آگهی سقف سنی داشتند و میانه این سقف ۴۱ سال بود. در آگهیهای با عنوان برنامهنویس میانه سقف سنی ۴۵ سال بود، یعنی سابقه برای این کار بیش از جوانی ارزش دارد.
پیش از ثبتنام در دوره برنامهنویسی CNC، تست بده
تست شخصیت و علاقه راه تا کار نشان میدهد کار دقیق پشت کامپیوتر و کارگاه با ترجیحهای شما جور است یا نه. نتیجه یک راهنماست، نه قول شغل یا درآمد.
شروع تستسوالی درباره برنامهنویس CNC دارید؟
سوالتان را بپرسید. جواب را همینجا مینویسیم تا به کار بقیه هم بیاید.